2025eko irailaren 4aEguneratua: 2026ko azaroaren 17a
3D eskanerrarekin dimentsio kalitate-kontrola: fabrikatzaileentzako gida osoa
Pieza mekanizatuen serie bat ekoizten duzu, zure hornitzailearen galdaketa-lote bat jasotzen duzu edo injekzio-molde bat doitu berri duzu. Funtsezko galdera beti bera da: pieza errealak diseinuarekin bat al dator? 3D eskanerrarekin dimentsio kalitate-kontrolak erantzuna ematen dizu modu azkar, bisual eta sakonean: fabrikatutako pieza eskaneatzen duzu, CAD eredu nominalarekin alderatzen duzu eta kolore-desbideraketa-mapa bat lortzen duzu, puntuz puntu, piezak non betetzen duen eta non ez erakusten duena. Gida honetan prozesu osoa nola funtzionatzen duen azaltzen dizugu, noiz du zentzua metodo tradizionalen aurrean eta zer motatako txostenak lor ditzakezun.
Zer da dimentsio kalitate-kontrola eta zergatik den garrantzitsua
Dimentsio kalitate-kontrola fabrikatutako pieza baten dimentsioak, formak eta tolerantziak diseinuaren espezifikazioekin bat datozela egiaztatzean datza. Funtzionatzen duen pieza baten eta muntaketan arazoak sortzen dituen, azken bezeroak baztertzen duen edo ekipo baten segurtasuna arriskuan jartzen duen pieza baten arteko muga da.
Edozein fabrikazio-prozesutan —mekanizazioa, galdaketa, estanpazioa, plastikozko injekzioa, soldadura— diseinu nominalaren aldean desbideraketak existitzen dira. Kontua ez da desbideraketarik dagoen, baizik eta desbideraketa horiek onargarriak diren tolerantzien barruan erortzen ote diren. 50,00 mm neurtu beharko lukeen eta 50,03 mm neurtzen duen ardatz bat guztiz baliozkoa izan daiteke h7 tolerantzia badu, baina onartezina h6 bada. Dimentsio-kontrola erabaki hori datu objektiboekin hartzeko aukera ematen duena da, ez balorazio subjektiboekin.
Tradizionalki, kontrol hau eskuzko tresnekin (kalibreak, mikrometroak, galgak) edo koordenatuen neurketa-makinekin (MMK) egin da. Metodo hauek balio dute aplikazio askotan, baina muga garrantzitsuak dituzte piezak geometria konplexuak, gainazal kurbatuak dituenean edo puntu gutxi batzuen ordez gainazal osoa ikuskatu behar duzunean. Hortxe sartzen da 3D eskanerrarekin dimentsio kalitate-kontrola.
Metodo tradizionalak vs 3D eskanerra
3D eskanerrarekin lan-fluxuan sakondu aurretik, ikuskapen-metodo bakoitzak zer ekartzen duen eta zertan desberdintzen diren ulertzea komeni da. Konparaketa honek zure kasu zehatzean zeinek duen zentzurik handiena erabakitzen lagunduko dizu. 3D eskanerraren eta koordenatuen neurketa-makinaren arteko konparaketa sakon bat nahi baduzu, artikulu espezifiko bat prestatu dugu 3D eskanerra vs MMK.
| Irizpidea | Kalibrea / Galgak | MMK | 3D eskanerra |
|---|---|---|---|
| Neurtutako puntuak | 1 neurketa bakoitzeko | Hamarnaka edo ehunka | Milioika |
| Ohiko zehaztasuna | ±0,01 mm | ±0,002-0,005 mm | 0,025 mm (HandySCAN BLACK+ Elite) / ±0,15 mm (HandySCAN MAX) |
| Pieza bakoitzeko denbora | 5-30 min | 15-60 min | 5-15 min (eskaneatzea) |
| Eramangarritasuna | Osoa | Nulua (ekipo finkoa) | Osoa (eramangarria) |
| Gainazal konplexuak | Oso mugatua | Mugatua | Bikaina |
| Bisualizazio globala | Ez | Partziala | Kolore-mapa osoa |
| Beharrezko prestakuntza | Oinarrizkoa | Altua (programazioa) | Ertaina |
Kalibrea eta galgak tailerreko neurketa puntual azkarretarako ezinbesteko tresnak dira. MMKa erreferentzia da puntu zehatzetan zehaztasun maximoa eta oso tolerantzia zorrotzak (0,01 mm azpitik) behar dituzunean. 3D eskanerra nabarmentzen da fabrikatutako pieza 3D CAD ereduarekin alderatu behar duzunean modu globalean: ez dituzu puntu solteak neurtzen, gainazal osoa harrapatzen duzu eta begirada batez non dauden arazoak ikusten duzu.
Praktikan, hiru teknologiak fabrika askotan bizi dira elkarrekin. Galdera ez da zein den hobea abstraktuan, baizik eta zein egokitzen den hobeto pieza-mota, tolerantzia eta ikuskapen-bolumen bakoitzera. Erabaki honetan sakon dezakezu gure artikuluan zenbat kostatzen den 3D eskaneatze industriala, non kostu konparatiboak ere jorratzen ditugun.
Nola funtzionatzen du 3D eskanerrarekin dimentsio-ikuskapena
3D eskanerrarekin dimentsio kalitate-kontrola egiteko lan-fluxuak argi definitutako lau fase ditu. Bakoitzak software eta irizpide tekniko espezifikoa behar du.
Fabrikatutako piezaren eskaneatzea
Lehen urratsa piezaren geometria erreala 3D eskaner baten bidez harrapatzea da. PROMECADen Creaform HandySCAN BLACK+ Elite (0,025 mm-ko zehaztasuna) eta HandySCAN MAX (±0,15 mm, formatu handiko piezak) eskanerrak erabiltzen ditugu, minutu gutxitan gainazaleko milioika puntu harrapatzeko aukera ematen digutenak. Eskaneatzea gure instalazioetan edo zuzenean bezeroaren plantan egin daiteke: ekipoa guztiz eramangarria da eta ez du ingurune-baldintza berezirik behar. Oso pieza handietarako edo instalazio osoetarako, gure Trimble X7arekin osatzen dugu, 0,6 eta 80 metro arteko barrutiak estaltzen dituena.
Eskaneatzearen emaitza piezaren gainazal erreala ordezkatzen duen puntu-hodei trinko bat da, interpretaziorik edo hurbilketarik gabe fabrikatua den bezala. Hau da dimentsio-analisiaren lehengaia.
CAD eredu nominalarekin lerrokatzea
Puntu-hodeia (edo prozesatutako sare poligonala) lortu ondoren, hurrengo urratsa erreferentziazko CAD ereduarekin lerrokatzea da —ikuskatu behar den diseinu nominala—. Lerrokatze hau kritikoa da ondorengo emaitza guztiak baldintzatzen dituelako. Hainbat modutan egin daiteke: best-fit (gutxieneko karratuen doikuntza), datum bidez lerrokatzea (piezaren erreferentzia funtzionalak) edo RPS lerrokatzea (Reference Point System) planoaren espezifikazioen arabera.
Lerrokatze-metodoaren aukeraketa ez da hutsala. Best-fit lerrokatzeak desbideraketak modu uniformean banatzen ditu eta ikuspegi orokor baterako erabilgarria da, baina arazo funtzionalak ezkutatu ditzake. Datum bidezko lerrokatzeak pieza errealitatean nola muntatuko den islatzen du eta, beraz, benetan garrantzia duten desbideraketak erakusten ditu. PROMECADen, txostena sortu aurretik beti adosten dugu bezeroarekin lerrokatze-metodoa.
Desbideraketa-maparen sortzea (kolore-mapa)
Hau da prozesuaren zatirik bisualena eta intuitiboena. Softwareak eskaneatutako gainazaleko puntu bakoitza CADaren gainazal nominalarekin alderatzen du eta desbideraketa milimetrotan kalkulatzen du. Balio horiek piezaren geometriaren gaineko kolore-mapa gisa irudikatzen dira: normalean, berdeak tolerantziaren barruan dauden zonak adierazten du, urdinak piezak nominalaren aldean material gutxiago duela adierazten du (desbideraketa negatiboa) eta gorriak materialaren soberakina adierazten du (desbideraketa positiboa).
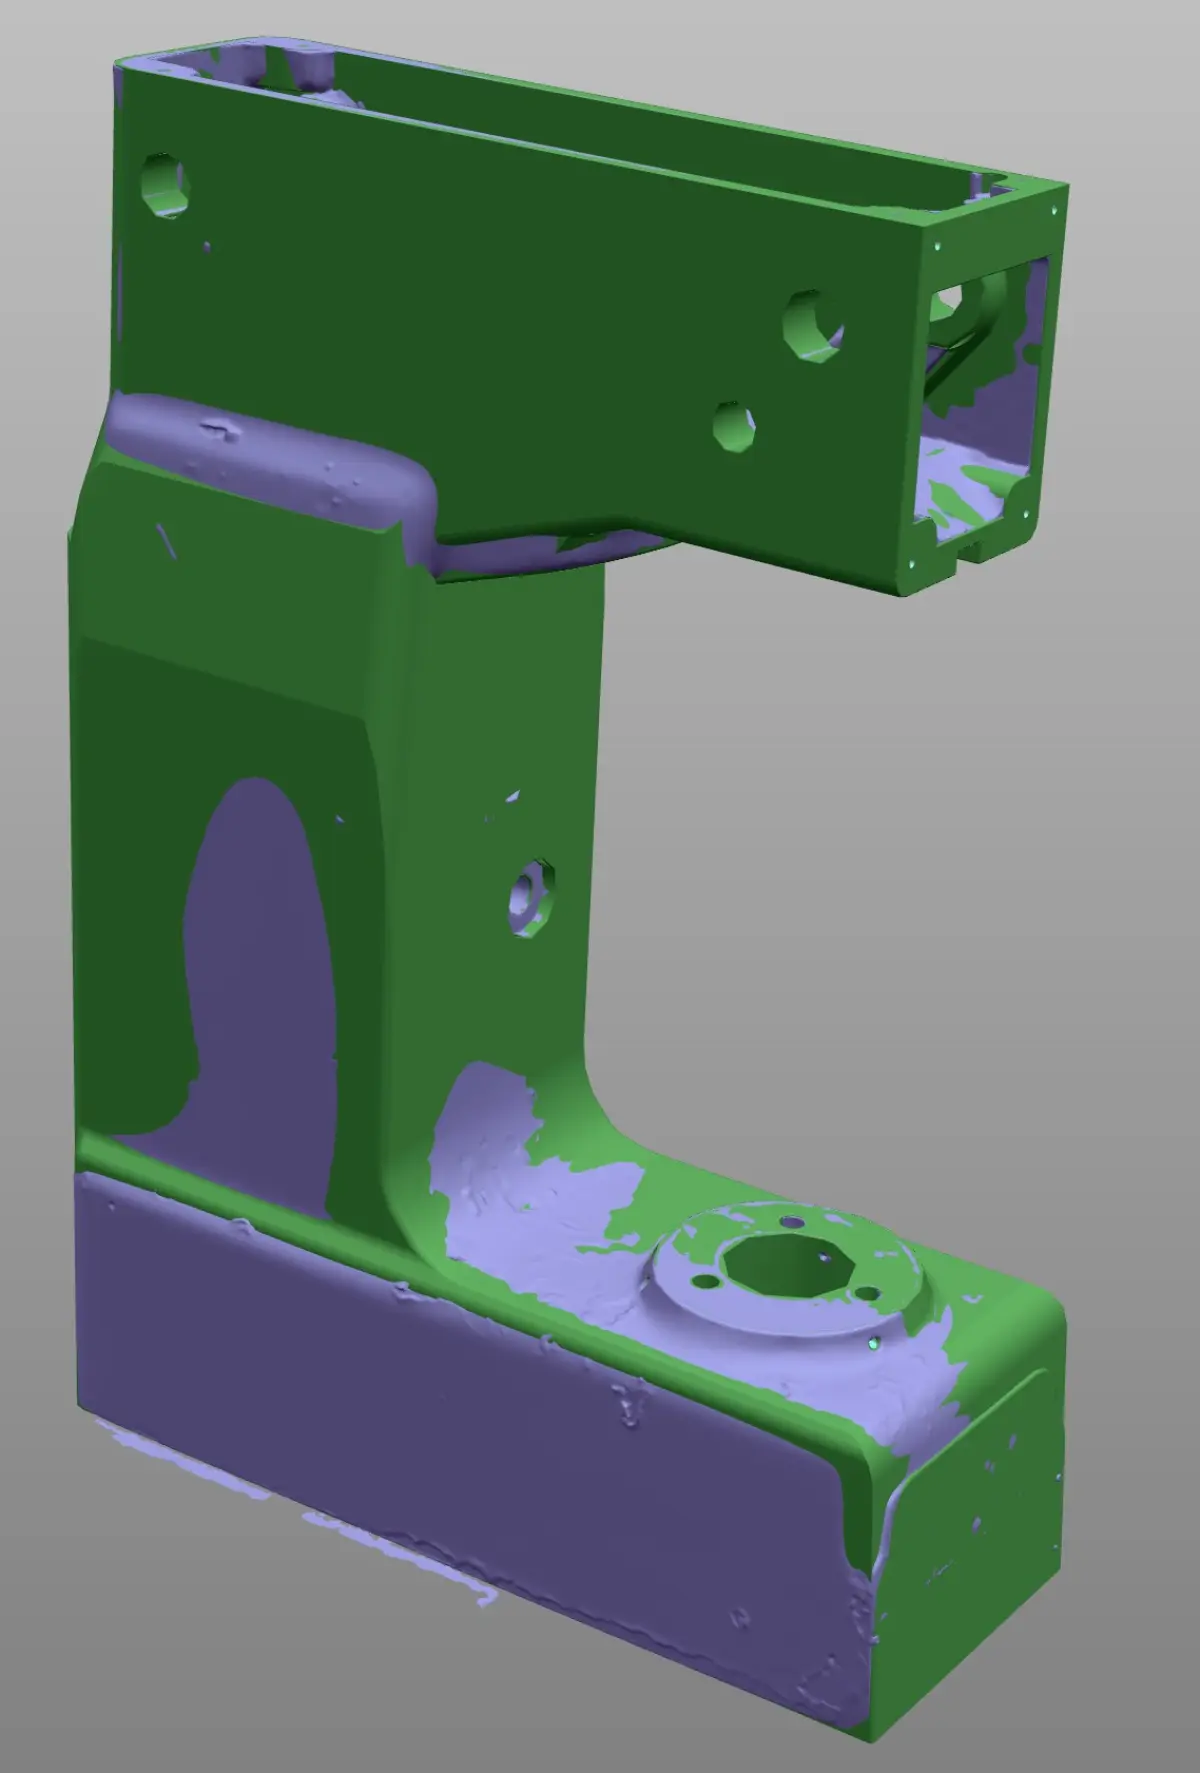
CAD vs pieza errealaren kolore-maparen konparaketa komunikazio-tresna izugarri eraginkorra da. Kalitate-arduradun batek, erostaileak edo metrologia-espezialista ez den hornitzaile batek ere begirada batez uler dezake non dagoen arazoa eta zein den bere tamaina. Zenbaki-taula bat baino askoz adierazgarriagoa da, eta pieza onartu, baztertu edo berregin behar den azkar erabakitzeko aukera ematen du.
GD&T tolerantziekin dimentsio-txostena
Kolore-mapak ikuspegi globala ematen du, baina ikuskapena formalki dokumentatzeko 3D eskanerrarekin GD&T dimentsio-txosten bat behar da, planoaren kota espezifikoak haien tolerantziekin, neurtutako balioa eta emaitza (OK/NOK) barne hartzen dituena. 3D eskaneatzearekin egiazta daitezkeen ohiko GD&T ezaugarriak honako hauek dira:
- Dimentsio linealak eta diametralak: planoen arteko distantziak, zuloen eta ardatzen diametroak.
- Planurtasuna: gainazal baten desbideraketa plano ideal baten aldean.
- Zilindrikotasuna eta zirkulartasuna: gainazal zilindrikoen eta zirkularren benetako forma.
- Perpendikulartasuna eta paralelismoa: gainazalen edo ardatzen arteko erlazio angeluarra.
- Gainazal-profila: gainazal konplexu baten desbideraketa globala CADaren aldean.
- Posizioa: zuloen, arrasen edo feature-en kokapen erreala datumen aldean.
Azken txostenak kolore-mapa globala konbinatzen du banakako kota-taulekin, behar den tokiko zeharkako sekzioekin eta adostasun-ondorioekin. Barne-erabakiak hartzeko eta hornitzaile edo bezeroekin komunikaziorako balio duen dokumentua da.
Fabrikazioko aplikazio zehatzak
Lehen piezen egiaztapena (FAI)
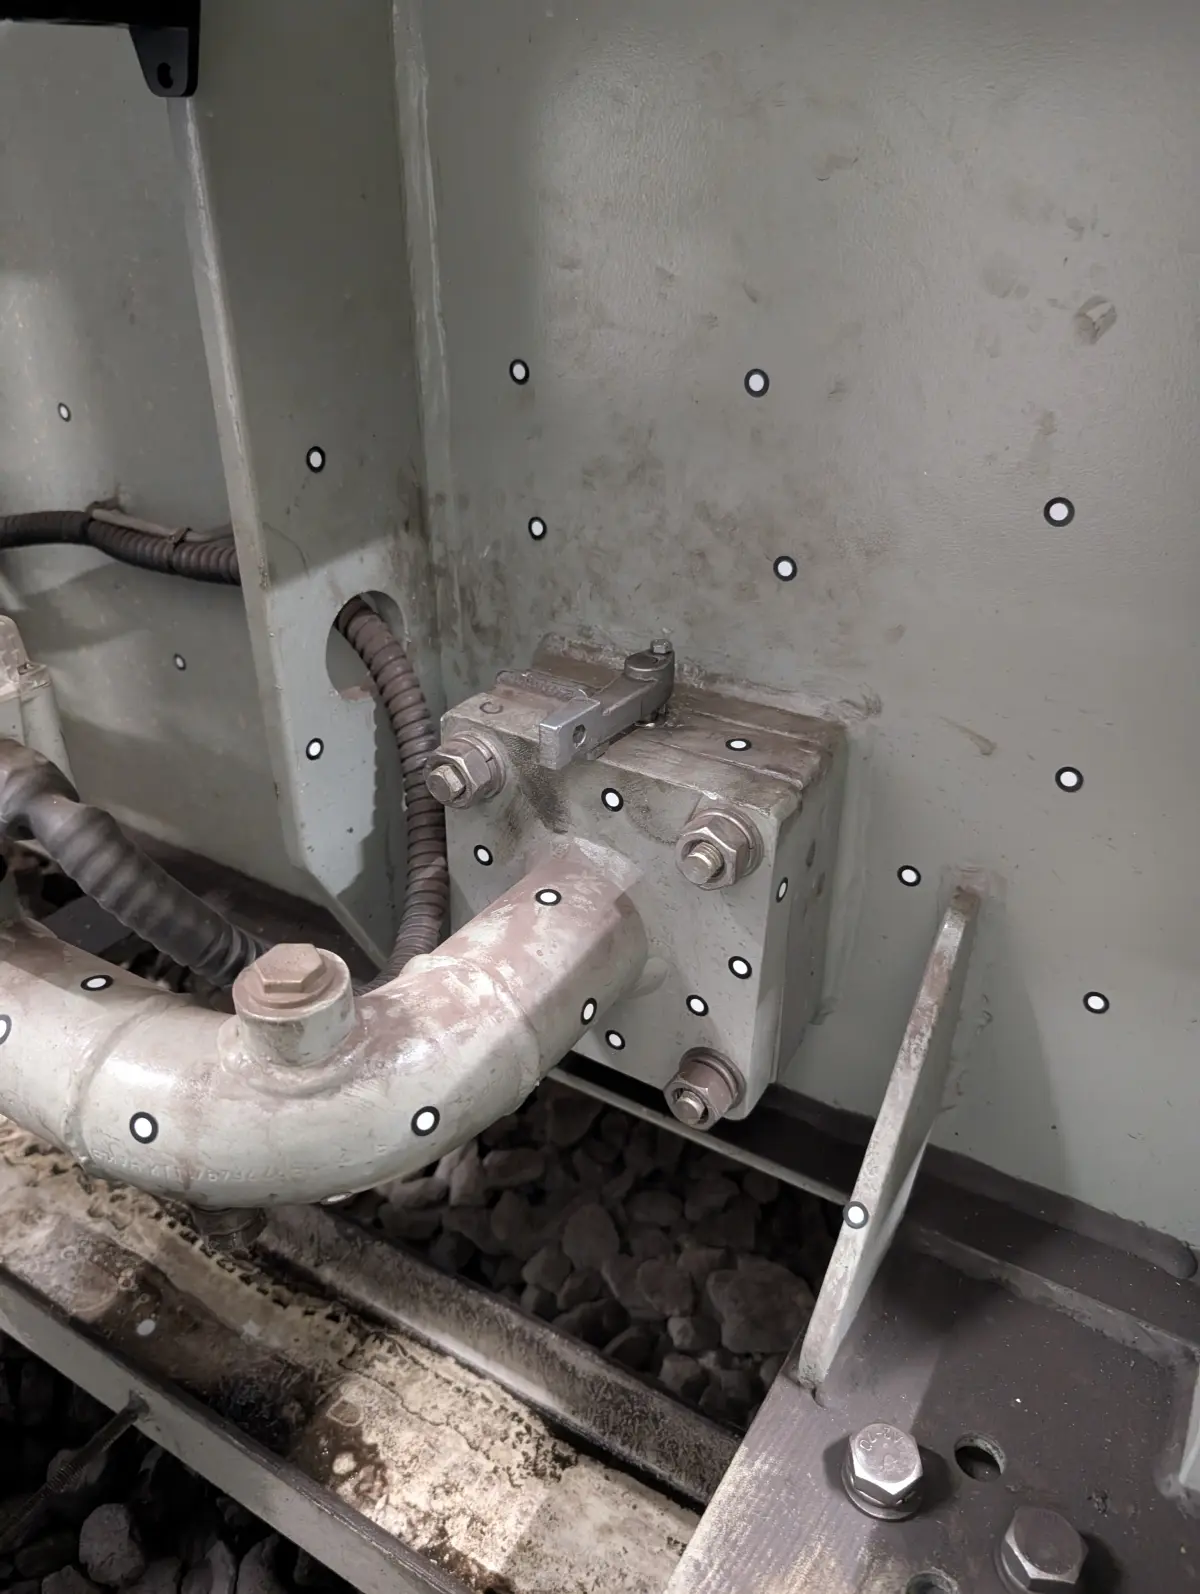
3D eskaneatzearekin FAI lehen piezen egiaztapena eskaera handieneko aplikazioetako bat da, bereziki FAI baldintza zorrotzak dituzten sektoreetan, hala nola aeronautika industriala. Hornitzaile batek serie berri baten lehen piezak entregatzen dituenean —mekanizazioko lehen artikulu bat, plastikozko lehen injekzio bat, lehen galdaketa bat—, serieko ekoizpena onartu aurretik pieza betetzen dela balioztatu behar duzu. 3D eskaneatzearekin piezaren geometria osoa saio bakarrean egiazta dezakezu, planoaren kota guztiekin FAI txosten osoa sortuz.
Puntuz puntuko eskuzko ikuskapenaren aldean, abantaila bikoitza da: alde batetik, gainazal osoa harrapatzen duzu (neurtuko ez zenituzkeen zonetako arazoak detektatzeko aukera emanez); bestetik, prozesua askoz azkarragoa da, onarpen-denbora eta, ondorioz, time-to-market murriztuz.
Serieko eta lagin bidezko kontrola
Ekoizpena onartuta, dimentsio-kontrol aldizkarrak prozesuaren desbideraketak bazterketak sortu aurretik detektatzeko aukera ematen du. 3D eskanerrarekin piezak lagin bidez ikuskatu ditzakezu (adibidez, 50etik bat) eta desbideraketen erregistro historikoa mantendu. Kota bat lotetik lotera progresiboki hazten ari dela ikusten baduzu, prozesuan esku hartu dezakezu pieza tolerantziatik kanpo atera baino lehen. Hau bereziki baliotsua da plastikozko injekzio bezalako prozesuetan, non moldearen higadurak piezaren dimentsioetan aldaketa gradualak eragiten dituen. Higiene-eskakizunak dituzten sektoreetan, hala nola elikagaien industria, kontrol aldizkar hau gakoa da tankeak, moldeak eta ekoizpen-lerroak beren dimentsio-espezifikazioak mantentzen dituztela bermatzeko.
Pieza hauskor edo malguen kontakturik gabeko neurketa
Kontaktuzko metodoekin deformatu edo kaltetu ezin diren piezak daude: xafla meheak, goma edo silikonazko piezak, osagai elektronikoak, konposit-piezak edo baita pieza zeramikoak ere. Pieza hauskor edo malguen kontakturik gabeko neurketak 3D eskanerrarekin arazo hau konpontzen du: harrapaketa guztiz optikoa da, piezarekin inolako kontaktu fisikorik gabe. Eskanerrak argia (laserra edo argi egituratua) proiektatzen du eta isla bere kamerekin jasotzen du. Piezak ez du inolako presiorik ez deformaziorik jasaten neurketaren bitartean.
Deformazioen eta higaduraren analisia
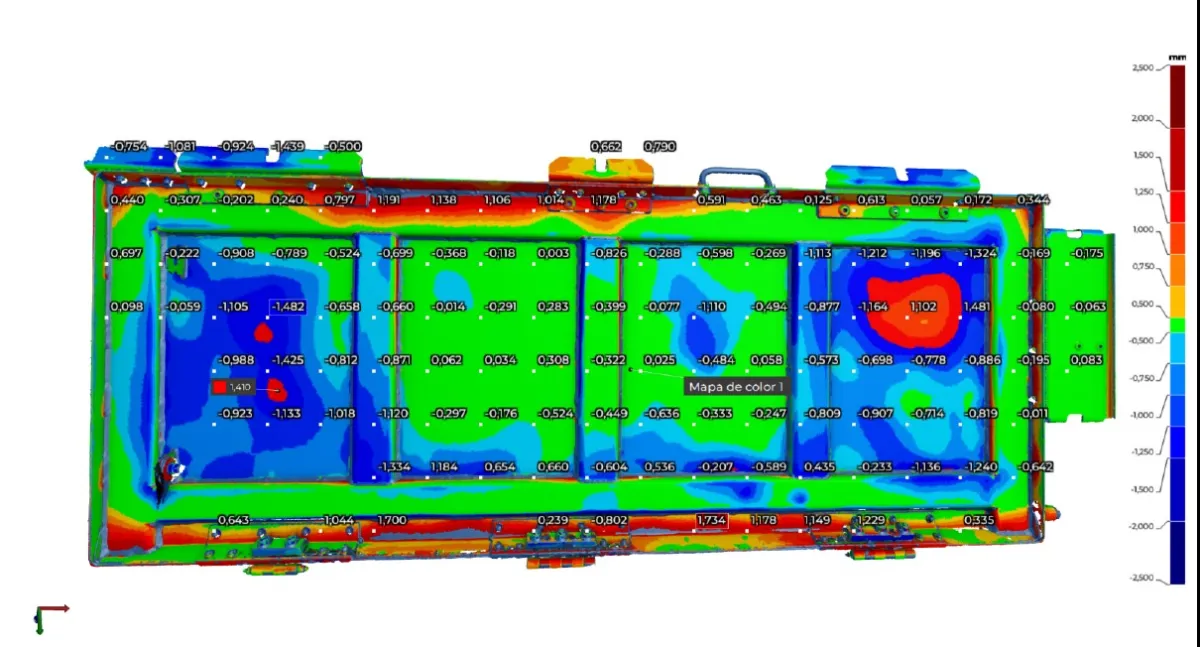
Beste ohiko aplikazio bat pieza bat zerbitzu-aldi baten ondoren eskaneatzea da nola deformatu edo higatu den aztertzeko. Erabilitako piezaren eskaneatzea jatorrizko CAD ereduarekin (edo pieza berriaren aurretiazko eskaneatze batekin) alderatuz, non eta zenbat material galdu den edo geometria nola aldatu den zehatz-mehatz kuantifika daiteke. Hau bereziki erabilgarria da konformatze-tresnetan, trokeletan, moldeetan eta neke edo abrasioari lotutako osagaietan. Automobilgintza-sektorean, analisi-mota hau ohikoa da prototipoak eta serie laburrak balioztatzeko.
Kasu praktikoa: lotearen baztertzea datu objektiboekin
Galdaketa-hornitzailearekin dimentsio-eztabaida
Sektorea: Makineria industriala — Pieza: GG25 burdina grisezko erreduktore-karkasa, dimentsioak 420 x 280 x 310 mm.
Arazoa: Erreduktoreen fabrikatzaile batek hornitzaile berri baten 24 galdaketako karkasa-lote bat jasotzen zuen. Errodamenduak eta ardatzak muntatzen saiatzean, teknikariek ikusi zuten ostatuak ez zirela zenbait unitatetan zuzen sartzen. Galdaketako hornitzaileak zioen piezak betetzen zutela, kalibrearekin egindako neurketa puntualetan oinarrituz.
Konponbidea: PROMECADek lotearen 6 karkasa eskaneatu zituen (%25eko laginketa) HandySCAN MAX-ekin eta bezeroak emandako CAD ereduarekin alderatu zituen. Desbideraketa-mapek agerian utzi zuten, ostatuen diametroak zuzenak ziren arren, sarrerako ardatzaren eta irteerako ardatzaren ostatuen arteko koaxialtasuna tolerantziatik kanpo zegoela eskaneatutako 6 piezetatik 4tan (0,35 mm-ko desbideraketa 0,15 mm-ko tolerantziaren aurrean). Errore hau kalibre batekin banakako diametroak neurtuz hautemanezina zen.
Emaitza: Dimentsio-txostena ebidentzia objektibo gisa erabiliz, bezeroak hornitzailearekin lote osoaren birfunditzea negoziatu zuen kosturik gabe. Kolore-mapa erabakigarria izan zen neurketa puntualek harrapatu ezin zuten arazo bat ikusgai egiten zuelako. Hornitzaileak bere galdaketa-tresneria zuzendu zuen txosteneko datuetan oinarrituz.
Egoera-mota hau itxurak ematen duena baino ohikoagoa da. Piezen 3D eskaneatzean dugun esperientzian, kasu askotan ikusi dugu eskaneatzearen balioa ez dagoela arazoa detektatzean soilik, baizik eta alde guztiek ulertu eta anbiguotasunik gabe konpon dezaketen moduan dokumentatzean. Fabrikako 3D eskaneatzeak aldea markatzen duen beste egoera batzuk ezagutu nahi badituzu, gure artikulua gomendatzen dizugu zure fabrikak 3D eskaneatzea behar duen 5 egoera.
Noiz aukeratu 3D eskanerra eta noiz MMK
Maiz egiten diguten galdera bat da ea 3D eskanerrak MMKa ordezka dezakeen. Erantzun zintzoa da kasuaren araberakoa dela. Egoera argiak daude teknologia bakoitzarentzat:
Aukeratu 3D eskanerra kasu hauetan:
- Piezak gainazal libreak edo geometria konplexuak ditu (turbinak, palak, karkasa organikoak).
- Gainazal osoaren ikuspegi globala behar duzu, ez soilik puntu zehatzak.
- Pieza hauskorra, malgua edo MMK baten mahai batean finkatu ezin dena da.
- Eramangarritasuna behar duzu: pieza in situ neurtu, plantan, tailerrean.
- Ikuskatu beharreko piezen bolumena handia da eta denborak murriztu behar dituzu.
- Beharrezko tolerantzia ±0,1 mm-tik gorakoa da.
Aukeratu MMK kasu hauetan:
- Tolerantziak oso zorrotzak dira (±0,01 mm azpitik).
- Eskanerrak ikusi ezin dituen barne-feature-ak neurtu behar dituzu (zulo sakonak, barne-arrasak).
- Zure sektoreko araudiak zehazki kontaktu bidezko neurketa edo MMKrekin ziurtagiria eskatzen du.
- Pieza prismatikoa da eta kotak funtsean planoen arteko distantziak eta diametroak dira.
Kasu askotan, estrategia onena bi teknologiak konbinatzea da: 3D eskanerra egiaztapen global azkar baterako eta MMKa kota kritikoenetarako. Gure artikuluan konparaketa xehea garatu dugu 3D eskanerra vs MMK: noiz erabili teknologia bakoitza.
Galdera ohikoak
Zein zehaztasun du 3D eskanerrarekin kalitate-kontrolak?
Erabilitako eskanerraren araberakoa da. Gure Creaform HandySCAN BLACK+ Elite-rekin, zehaztasuna 0,025 mm-ra iristen da (eta ±0,15 mm HandySCAN MAX-ekin formatu handiko piezetarako), kalitate-kontroleko industria-aplikazio gehienetarako nahikoa. 0,01 mm azpitiko tolerantzietarako, MMK bat egokiagoa izaten jarraitzen du.
Posible al da 3D eskanerrarekin kalitate-kontrola egitea erreferentziazko CAD eredurik gabe?
Bai, nahiz eta mugekin. CAD eredu nominalik gabe, piezak elkarren artean alderatu ditzakezu (adibidez, pieza on bat pieza susmagarri baten aurka), dimentsio absolutuak neurtu edo simetriak egiaztatu. Hala ere, desbideraketa-mapa eta GD&T tolerantziekin fluxu osoak erreferentziazko CAD eredu bat behar du.
Zenbat irauten du 3D eskanerrarekin dimentsio-ikuskapen batek?
Pieza ertain baten (500 mm arteko) eskaneatzea 5 eta 15 minutu artean burutzen da. Desbideraketa-mapa eta GD&T analisiarekin txostena sortzeak 30 minutu eta 2 ordu artean iraun dezake, konplexutasunaren eta egiaztatu beharreko kota kopuruaren arabera. Txostenaren entrega-epea lan-kargaren araberakoa da eta aurrekontuan adierazten da.
3D eskanerrak koordenatuen neurketa-makina (MMK) ordezkatzen al du?
Ez du ordezkatzen, osagarria da. 3D eskanerra abiaduran, eramangarritasunean eta gainazal konplexuak harrapatzeko gaitasunean hobea da. MMKa banakako puntuetan eta oso tolerantzia zorrotzetan zehatza da. Fabrika askok bi teknologiak erabiltzen dituzte pieza motaren eta beharrezko tolerantziaren arabera.
Eskatu kalitate-kontrolaren azterketa bat zure piezarako
Zure piezen dimentsio-adostasuna egiaztatu, hornitzaile batekin eztabaida bat konpondu edo 3D eskanerrarekin kalitate-kontrol protokolo bat ezarri behar baduzu, lagundu zaitzakegu. PROMECADen 20 urte baino gehiago daramatzagu industria-diseinu mekanikoan eta azken belaunaldiko 3D eskaneatze-ekipoak ditugu dimentsio-txosten osoak eskaintzeko, desbideraketa-mapekin, GD&T analisiekin eta gomendio teknikoekin.
Erandiotik (Bizkaia) jarduten dugu eta zure plantara mugitzen gara Euskal Herrian, Kantabrian, Nafarroan edo behar duzun tokian Espainia osoan. Kontatu iezaguzu zure kasua eta 24 ordu baino gutxiagoan aurrekontua bidaliko dizugu.
Jarri gurekin harremanetan edo deitu iezaguzu zuzenean +34 94 406 42 83 telefonora.